

Tương thích hàn rung: Hướng dẫn toàn diện để tạo liên kết nhựa nhiệt dẻo bền vững và đáng tin cậy
Tương thích trong hàn rung là sự phù hợp chính xác giữa các đặc tính hóa học, nhiệt và dòng chảy của các chi tiết nhựa nhiệt dẻo, cho phép chúng hợp nhất thành một cấu trúc duy nhất, bền vững trong quá trình hàn dựa trên ma sát.
Đối với các kỹ sư sản xuất và nhà thiết kế sản phẩm, việc bỏ qua yếu tố tương thích này sẽ dẫn đến:
Đây là những lỗi phổ biến làm tăng chi phí và gây chậm trễ, đặc biệt trong các ngành như ô tô và thiết bị gia dụng.
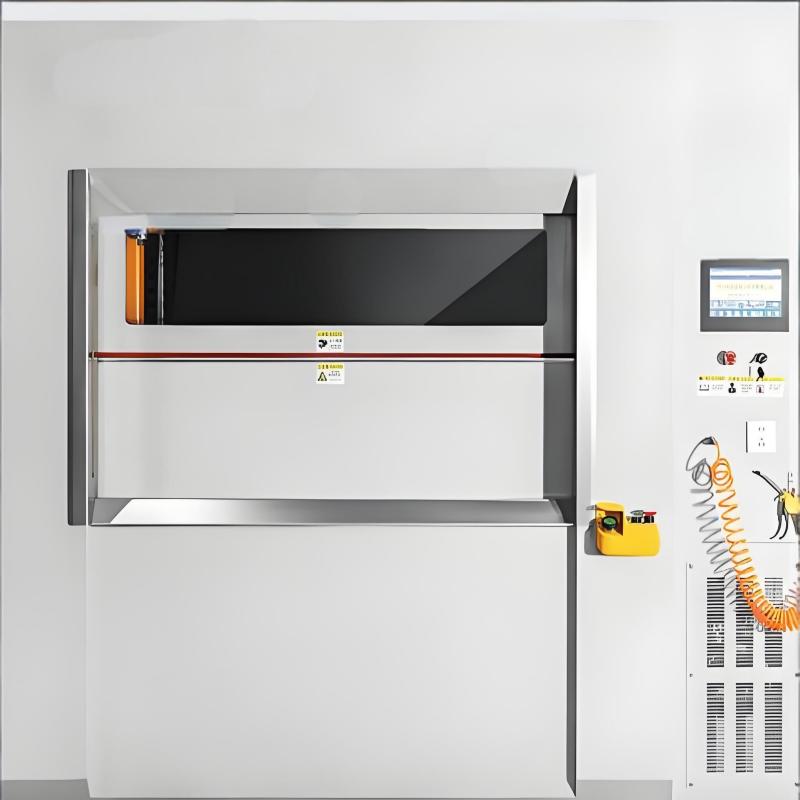
Hàn rung (Vibration Welding) là một phương pháp hàn dựa trên ma sát, được sử dụng rộng rãi để ghép nối các chi tiết nhựa nhiệt dẻo kích thước lớn. Nguyên lý hoạt động:
Một chi tiết được dao động (oscillate) dưới áp lực
Ép tiếp xúc với chi tiết cố định
Ma sát sinh nhiệt làm nóng chảy bề mặt tiếp xúc
Khi đạt độ nóng chảy yêu cầu → dừng dao động
Giữ áp lực để làm nguội → hình thành liên kết đồng nhất (monolithic bond)
Phương pháp này đặc biệt quan trọng trong sản xuất ô tô, dùng để lắp ráp các chi tiết lớn như:
Ưu điểm chính:
Tìm hiểu thêm: Máy hàn rung ma sát tuyến tính – DIZO VIỆT NAM
Độ bền và độ kín của mối hàn phụ thuộc trực tiếp vào khả năng tương tác ở cấp độ phân tử giữa hai vật liệu.
Để hàn rung thành công, vật liệu cần:
→ Cho phép các chuỗi polymer đan xen và hình thành liên kết mạnh (covalent/entanglement)
→ Đảm bảo cả hai bề mặt cùng đạt trạng thái nhớt (viscous) tại cùng thời điểm
→ Giúp vật liệu:
Nếu bỏ qua các yếu tố này, không chỉ tạo ra mối hàn yếu mà còn gây ra chuỗi lỗi sản xuất.
Theo dữ liệu xác nhận quy trình đạt chuẩn ISO 9001 tại Dizo Sonics:
Việc chọn đúng vật liệu tương thích có thể giảm hơn 70% tỷ lệ lỗi trong sản xuất hàng loạt.
Tác động tài chính là rất lớn và đa chiều:
Lỗi ngoài thị trường → recall, sửa chữa
Ảnh hưởng nghiêm trọng đến thương hiệu
Theo dữ liệu ngành:
Chi phí tái gia công do lỗi hàn trong sản xuất ô tô có thể chiếm tới ~5% giá thành sản phẩm.
Để đạt được một mối hàn hoàn hảo, không chỉ phụ thuộc vào thông số máy—mà bắt đầu từ bản chất vật liệu. Tính tương thích được xây dựng trên ba trụ cột khoa học có mối quan hệ chặt chẽ với nhau:
Đây là yếu tố nền tảng quan trọng nhất.
Ví dụ:
Nếu không tương thích hóa học:
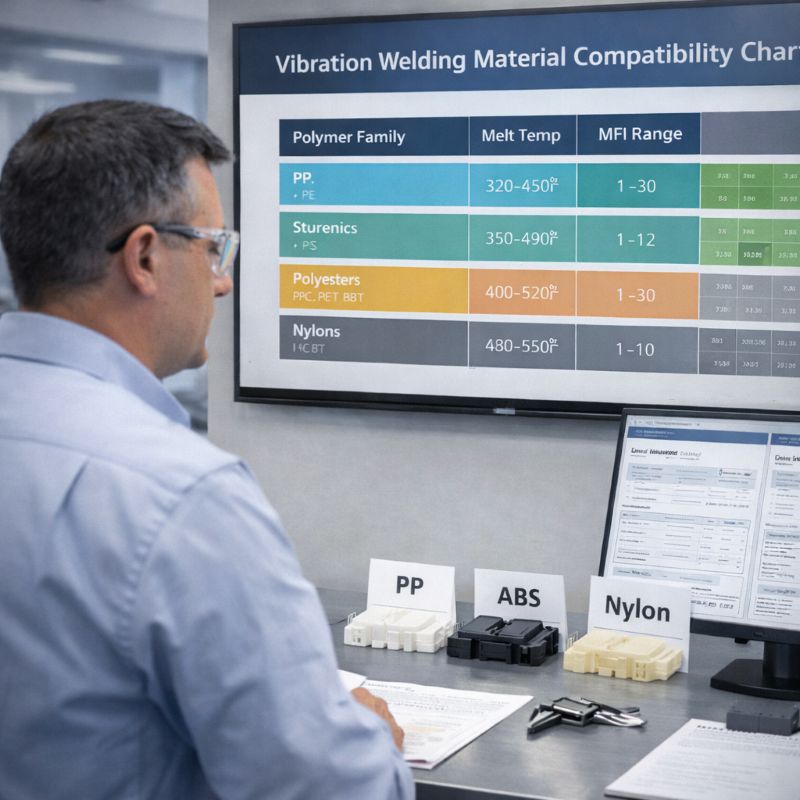
Để đạt được mối hàn đồng nhất, hai vật liệu cần đạt đến vùng nóng chảy hoặc làm mềm gần như đồng thời.
👉 Quy tắc thực tế:
Chênh lệch nhiệt độ nóng chảy nên < 40°F (~22°C).
| Vật liệu (Generic) | Khoảng nhiệt độ nóng chảy điển hình | Lưu ý quan trọng cho hàn rung |
|---|---|---|
| Polypropylene (PP) | 320 – 350°F (160 – 177°C) | Khả năng hàn rung rất tốt; được sử dụng rộng rãi trong nội thất ô tô |
| Acrylonitrile Butadiene Styrene (ABS) | 400 – 450°F (204 – 232°C) | Khả năng hàn tốt; phổ biến trong vỏ thiết bị và chi tiết thẩm mỹ |
| Polyethylene (PE) | 250 – 300°F (121 – 149°C) | HDPE hàn tốt; LDPE khó hơn do độ nhớt nóng chảy cao |
| Nylon 6 (PA6) | 420 – 440°F (216 – 227°C) | Phải sấy khô kỹ (<0.2% độ ẩm) trước khi hàn |
Lưu biến học (Rheology) là nghiên cứu về hành vi dòng chảy của vật liệu. Trong hàn rung, vật liệu chịu tốc độ cắt (shear rate) rất cao, do đó độ nhớt của chúng trong điều kiện này phải tương đồng để đảm bảo sự hòa trộn đồng nhất.
MFI là chỉ số phổ biến để đánh giá khả năng chảy của nhựa, nhưng:
Quy tắc kinh nghiệm:
→ Đây chỉ là điểm khởi đầu, không phải tiêu chí quyết định cuối cùng.
Trong thực tế hàn rung:
Do đó:
Cần sử dụng thiết bị đo lưu biến (rheometer)
Để xác định chính xác:
Đường cong độ nhớt theo shear rate
Hành vi chảy thực tế tại vùng mối hàn
Các thông số quy trình chính trong hàn rung
Các thông số này phải được điều chỉnh đồng bộ với đặc tính vật liệu:
Tần số: Thường nằm trong khoảng 100-240 Hz. Tần số thấp hơn (100-120 Hz) thường được sử dụng cho các chi tiết lớn, nặng; tần số cao hơn cho các chi tiết nhỏ.
Biên độ: Dao động từ 0.5 mm đến 2.0 mm. Biên độ lớn hơn tạo ra nhiệt ma sát nhanh hơn, đặc biệt quan trọng đối với vật liệu bán tinh thể.
Áp lực: Được áp dụng theo hai giai đoạn: áp lực hàn (0.5-2.0 MPa) để tạo nhiệt, và áp lực giữ để ép và ổn định vật liệu nóng chảy trong quá trình làm nguội.
Độ sụt mối hàn / hành trình hàn: Thông số kiểm soát quan trọng nhất. Quá trình kết thúc khi các chi tiết dịch chuyển đến một khoảng cách đã được thiết lập trước, đảm bảo tạo ra một thể tích vật liệu nóng chảy đồng nhất, bất kể các sai lệch nhỏ của chi tiết.
Tìm hiểu thêm: Vibration Welding and Compatibility of Materials | Dukane
3. So sánh khách quan các quy trình: Hàn rung vs. Hàn siêu âm vs. Hàn tấm nhiệt
Việc lựa chọn công nghệ hàn phù hợp là một quyết định mang tính then chốt. Phần so sánh dưới đây làm nổi bật những trường hợp hàn rung vượt trội và khi nào các phương pháp khác có thể phù hợp hơn.
Nơi cung cấp giải pháp công nghệ hàn cao cấp

Máy hàn nhựa của chúng tôi giúp bạn đáp ứng thời hạn dự án, duy trì chất lượng và tăng hiệu quả để có lợi tức đầu tư lớn.

Kỹ thuật viên của chúng tôi sẽ giúp bạn thiết kế miễn phí và lựa chọn máy hàn phù hợp với các sản phẩm có kích thước khác nhau và vật liệu đặc biệt của bạn.

Không có kinh nghiệm? Không vấn đề gì. Kỹ sư của chúng tôi sẽ hỗ trợ bạn hướng dẫn ứng dụng miễn phí để đảm bảo sử dụng tối ưu và cung cấp dịch vụ bảo trì.
Vui lòng để lại lời nhắn, đội ngũ chuyên gia của chúng tôi sẽ liên hệ lại với bạn trong thời gian sớm nhất để hỗ trợ nhanh chóng và hiệu quả.
